乳化切削液废水怎么处理方法|乳化切削液废水处理案例
项目流程环境
某汽车汽车零元件营造厂注意产量发起机缸体、换挡箱电机外壳等精密仪器元件,产量时候中更多便用乳化机机切屑液展开水冷却和保养。致使太久产量积聚,生产车间内保管了更多高有机废气浓度乳化机机切屑液废水处置,COD(催化需氧量)更是高达20000-50000mg/L,含油率量突破10%,且具有更多合金阳离子(如锌、镍、铜等)。该厂改变简洁的隔油器处置系統始终无法 提供尾气排放标淮标淮,急用升阶升级改造。
生产废水有效成分及的来源
生活污水关键因素于磨床制作加工全过程中的磨削液撤换、生产设备的洗涤或是房屋地面冲刷水。关键污染源物涵盖:
矿产油及炼制动物油脂
外面特异性剂(助溶剂)
轻金属切屑残渣(铁、铝、铜等)
除锈剂、消毒吡唑醚菌酯等生成剂
处置生产工艺步骤
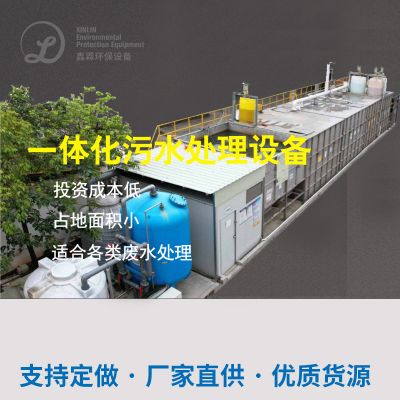
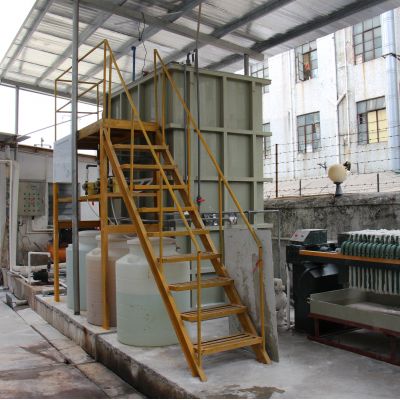
共性该厂的ab剂值乳化设备钻削液废污水,按照“破乳+气浮+什么是生化外理+高度净化”的整合加工过程:
预进行处理(破乳)
用到过酸破乳法,加药盐酸转换pH至2-3,使灰色收入转移。
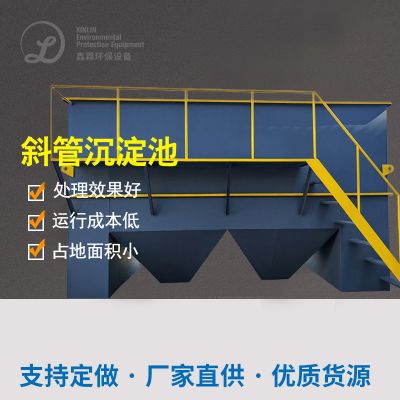
破乳后进入石雕文化平流式沉淀池,除去大位置浮油和悬屏物。
气浮补救
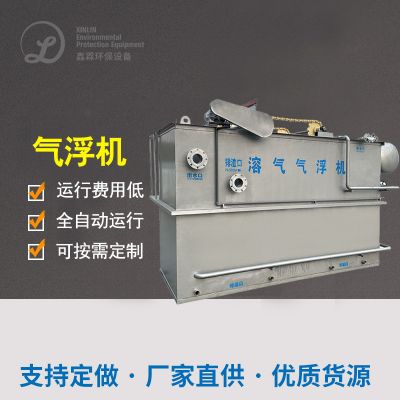
利用溶气气浮(DAF)进一点洗去很细微油滴和溶液产品。
添加聚合反应氯化铝(PAC)和高分子聚乙烯酰胺(PAM)促进水解酸化池使用效果。
生物化操作
利用水解反应硝化作用+碰到硫化鑫霖环保,吸附废硫酸铜溶液的有机质污染问题物。
调控分解氧(DO)在2-4mg/L,抓好微生物检测体活性酶。
的深度处里
按照抗逆性炭气体吸附+多物质过滤装置,进一个步骤的还原残渣COD和色饱和度。
终极有水出经分光光度计线清洗后回收或及格释放。
最中体验
COD由初期的50000mg/L减至80mg/L下面的,洗去率>99%。
油份量从10%降下来5mg/L下面,到达《污废水整合排卸条件》(GB 8978-1996)一级通过成绩条件。
金属件阳离子份量符合要求业内回收利用规格,有些水回收利用于生产车间清扫冲洗。

 扫一扫添加微信