
189-2923-7076
189-2923-7076
- **焊锡废气的成分与特性**:使用分类列表介绍金属颗粒物、挥发性有机物、有害气体的具体成分和特性。
- **焊锡废气的来源分析**:通过生产工艺流程说明手工焊接、波峰焊、回流焊等主要产污环节。
- **焊锡废气的危害分析**:从健康危害和环境危害两个维度分析其影响。
- **典型处理技术及适用场景**:使用表格对比活性炭吸附、静电除尘等6种技术的原理和适用场景。
- **典型案例解析**:详细分析三个实际案例的背景、工艺设计和处理效果。
- **系统性解决方案**:从源头控制到末端治理介绍综合管理策略。
- **未来发展趋势**:展望绿色材料、智能监测等技术方向。
| **成分类别** | **具体物质** | **主要来源** | **粒径/特性** |
|------------|------------|------------|-------------|
| **金属颗粒物** | 铅烟、锡氧化物、铁氧化物 | 焊芯、焊料熔融挥发 | 0.005-20μm |
| **VOCs** | 松香衍生物、醇类溶剂、醛类 | 助焊剂热分解 | 气态分子 |
| **有害气体** | CO、NOx、O3、HF | 高温氧化反应 | 气态 |
| **技术类型** | **适用污染物** | **处理效率** | **运行成本** | **优缺点** |
|------------|-------------|------------|------------|-----------|
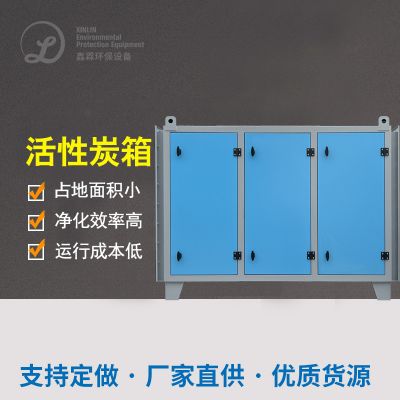
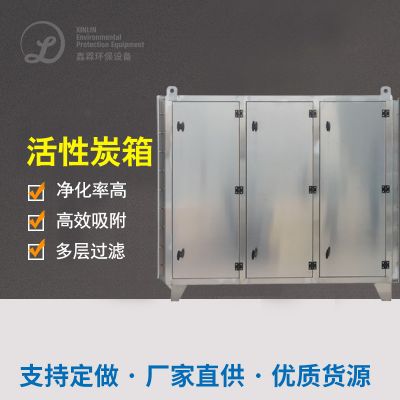
| **活性炭吸附** | VOCs、松香烟雾 | 80%-95% | 高(需定期更换) | 适用性强,但危废处置难 |
| **静电除尘** | 金属烟尘(0.1-1μm) | 90%-99% | 中 | 捕集细颗粒物,能耗高 |
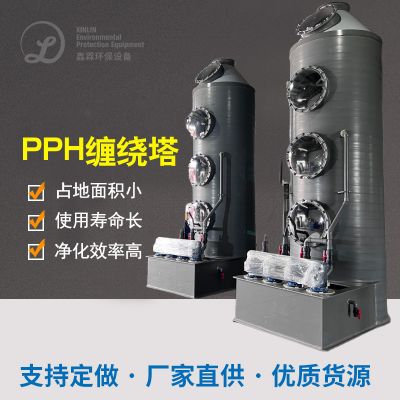
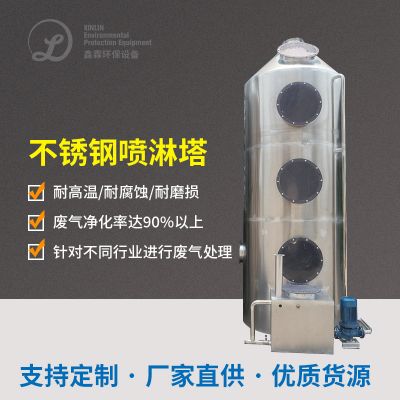
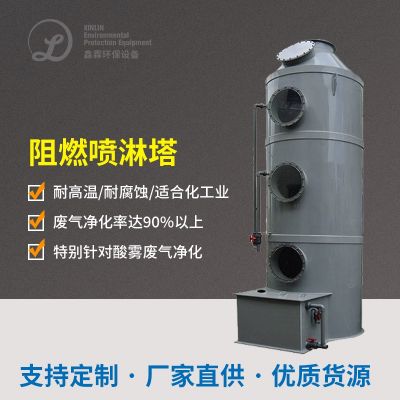
| **湿式洗涤** | 铅烟、酸碱气体 | 70%-85% | 低 | 适用水溶性物质,产生废水 |
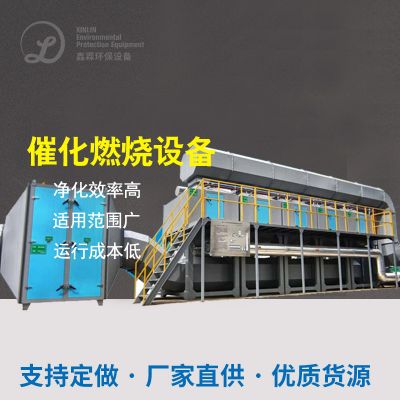
| **催化燃烧** | 高浓度VOCs | 95%-99% | 高 | 彻底分解,需预热 |
| **UV光解+生物滤池** | 低浓度VOCs | 60%-80% | 低 | 无二次污染,占地大 |
| **冷凝回收** | 有机助焊剂蒸汽 | 40%-70% | 中 | 资源回收,适用高浓度 |
#### **案例一:电子科技公司波峰焊废气治理**
- **背景**:某企业波峰焊生产线产生含锡尘、松香及VOCs的混合废气,原有通风系统无法满足《大气污染物综合排放标准》(GB16297-1996)要求,车间烟尘浓度高达8.6mg/m³(超标43%)。
- **工艺设计**:采用**四级组合工艺**:
1. **全面覆盖抽风罩**:在波峰焊锡炉上方设置宽体罩(风速0.8m/s),确保废气捕集率>95%
2. **前置过滤**:通过G4级初效过滤器去除>5μm颗粒物,减轻后续负荷
3. **静电除尘**:采用双区式电除尘器(工作电压30kV),捕集效率99%的亚微米锡尘
4. **活性炭吸附**:填充蜂窝活性炭(碘值800mg/g),吸附松香蒸汽及VOCs
配套**在线监测系统**实时检测颗粒物及非甲烷总烃排放。
#### **案例二:电路板厂手工焊接铅烟控制**
- **背景**:电路板制造厂手工焊接工位密集,使用含铅焊料导致铅烟超标(最高达0.21mg/m³,超国标限值0.2mg/m³),且存在松香烟雾刺激性气味问题。
- **工艺设计**:创新应用**湿式-生物联合工艺**:
1. **柔性抽风臂定位捕集**:每个工位配备万向抽风臂(罩口风速1.5m/s),实现源头捕获
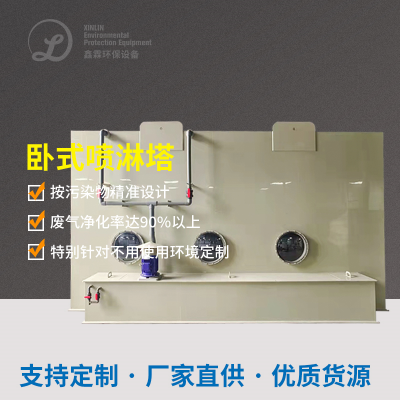
2. **湍流式湿式洗涤塔**:采用碱液(pH 9.5)吸收酸性气体,同时凝聚铅烟颗粒
3. **UV光解单元**:紫外灯激发产生臭氧,裂解松香分子结构
4. **生物滤池降解**:利用复合菌剂(含Pseudomonas菌属)降解残余有机物。
#### **案例三:精密部件厂无铅焊料废气回收**
- **背景**:某企业采用无铅焊膏(Sn96.5Ag3Cu0.5)进行回流焊,产生大量有机助焊剂蒸汽(浓度约120mg/m³),具有较高回收价值。
- **工艺设计**:实施**资源化处理路线**:
1. **密闭负压系统**:集成回流炉排风与外部管道(风速16m/s),防泄漏设计
2. **两级冷凝回收**:一级预冷至40℃(回收率40%),二级深冷至5℃(总回收率65%)
3. **高温陶瓷过滤**:在180℃工况下捕集超细锡氧化物颗粒(D50=0.3μm)
4. **催化燃烧净化**:采用Pt-Pd催化剂(起燃温度220℃)彻底分解残留VOCs。
### 3.1 **源头控制与工艺优化**
- **绿色材料替代**:推广无铅焊料(Sn-Ag-Cu系)、水性助焊剂等环保材料,从源头减少重金属和VOCs产生。实验表明,无铅焊料可使铅排放降低99%,低挥发助焊剂减少VOCs产生40%以上。
- **工艺参数优化**:通过精准控温(±5℃)减少热分解,例如回流焊峰值温度从260℃降至245℃,可降低助焊剂挥发量30%;采用氮气保护焊接则抑制氧化反应,减少有害气体生成。
- **智能设备升级**:选择封闭式焊接机器人(如选择性波峰焊),较传统设备减少废气量50%-70%。某企业引入自动焊锡工作站后,车间烟尘浓度从5.2mg/m³降至2.1mg/m³。
### 3.2 **废气捕集与净化技术组合**
- **高效捕集系统设计**:根据工艺特点选择捕集方式:手工焊适用**岗位式抽风罩**(控制风速0.8-1.2m/s);波峰焊宜用**整体密闭罩**;回流焊可采用**集成排风**。某汽车配件厂创新采用“天车送风+地沟排风”系统,使焊接烟尘控制效率提升至98%。
- **模块化净化工艺**:针对不同废气特性推荐技术组合:
- **低浓度混合废气**:静电除尘+活性炭吸附(适用于中小型企业)
- **高浓度VOCs**:冷凝回收+催化燃烧(具备资源回收效益)
- **含重金属/酸性气体**:湿式洗涤+生物滤池(运行成本低)
某电子厂采用“预过滤-活性炭-催化氧化”三级工艺,在初始浓度120mg/m³条件下实现排放<10mg/m³,年减排VOCs 4.8吨。
### 3.3 **行业挑战与创新方向**
- **技术融合瓶颈**:当前组合工艺存在设备协同问题,如湿法处理后废气湿度影响活性炭吸附。正在发展的**膜分离-催化氧化集成技术**可解决此类矛盾,试验显示在60%湿度环境下仍保持90%去除率。
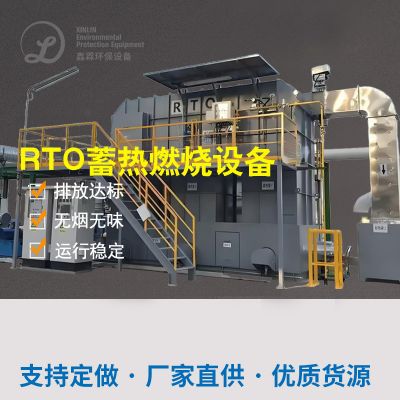
- **低碳运行需求**:催化燃烧等高耗能技术面临转型。**蓄热式催化燃烧(RCO)** 可降低能耗40%;**太阳能辅助解吸系统**则使活性炭再生成本减少50%。
- **标准体系完善**:现有标准对焊锡废气中的特定污染物(如松香酸)限值缺失。生态环境部正制定《电子工业大气污染物排放标准》,拟增设锡化合物特别排放限值1.0mg/m³。
### 4.1 **技术突破方向**
- **绿色焊接材料革新**:纳米涂层焊料、离子液体助焊剂等新型材料将减少热分解产物70%以上。实验中的低温共晶焊料(熔点142℃)可降低挥发温度阈值,从源头抑制废气产生。
- **高级氧化技术应用**:非热等离子体(NTP)耦合金属氧化物催化剂,可在常温下实现VOCs矿化率>95%,能耗仅为传统技术的1/3。中试装置显示对甲苯的去除能耗低至35kWh/kg。
- **人工智能优化系统**:基于机器学习的智能控制系统将动态调节风量、药剂投加量等参数。某示范项目通过神经网络算法预测废气峰值,提前启动催化燃烧预热,使整体能耗降低22%。
### 4.2 **行业管理建议**
- **分级治理策略**:依据企业规模制定差异化方案:
- **小型作坊**:推广移动式净化机组(集成过滤+吸附),单台投资<5万元
- **中型企业**:建议采用模块化组合工艺,优先选择“静电除尘+活性炭吸附”
- **大型工厂**:建设资源化处理中心(如冷凝回收+余热利用),实现VOCs资源回收


 扫一扫添加微信