一、城市垃圾处理厂废气处理案例
1. 客户公司背景
企业名称:某市生活垃圾综合处理中心(日处理量2000吨,员工300人)
服务行业问题:
废水污染难题厉害:倾倒场渗滤液整理站、焚烧炉炉及厨余厨余垃圾回收站肥生产加工产生高磷化合物废气浓度混炼氢(H₂S)、二氧化氮(NH₃)、甲硫醇(CH₃SH)及释放性磷化合物物(VOCs),生产加工及生产区异味难题凸现;
的环保水压大:频繁因恶臭申诉被网络媒介吹捧,要面临期限整改落实需求;
进行处理制造费高:传统艺术化学降解法启用收费过高,年运维服务制造费超¥五百万;
技术性关键问题:混后废气的排放营养成分有难度,从单一技艺未能可达到的排放的标准。
二、废气处理工艺设计
核心工艺路线
“分源治理-多级净化-智能监控”综合工艺:
原头保持:
正压集气控制系统:在渗滤液的调节池、焚烧秸秆炉加料口等产污点装防爆式型集气罩,排风量按5-10m³/min/处方案,包括全厂重点危害源。
全封式运送:主要包括封严式传动带运送机配送废品,削减无企业有机废气物渗漏。
预加工时期:
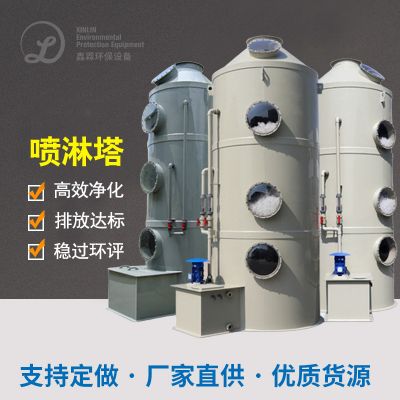
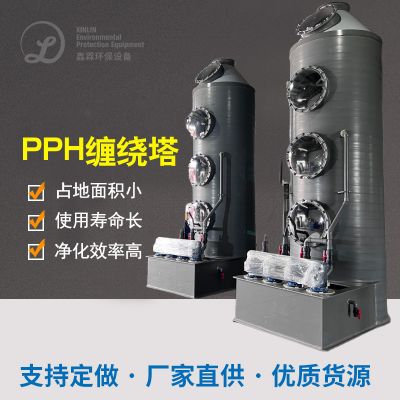
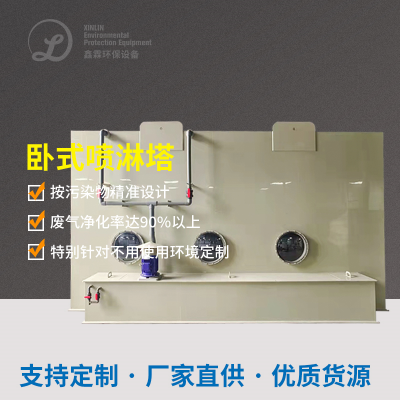
特一级塔:选中增韧怪物骨料(挽回菌群),溶解H₂S、NH₃(率≥70%);
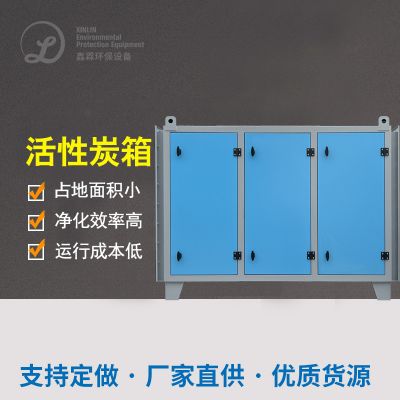
二次塔:增加灵家用活性炭弹性纤维层,粘附残存VOCs及骚味碳原子。
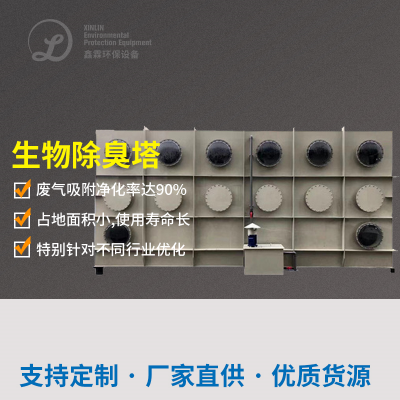
动物预整理塔(多级并联电阻计算):
角度净化水关键时期:
循环往复浆料池:NaOH/Na₂SO₃双碱设置运作,湿法脱硫学习效率≥95%,SO₂排放物≤35mg/m³;
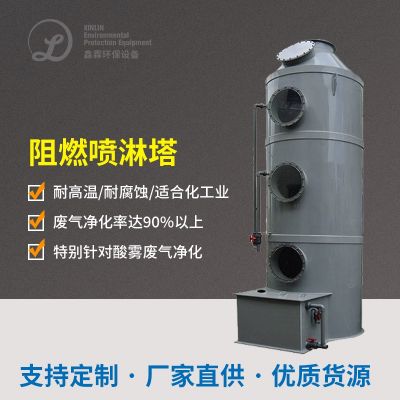
消防喷淋系统层开发:3层逆向工程消防喷淋系统,液气碰到日子≥15秒。
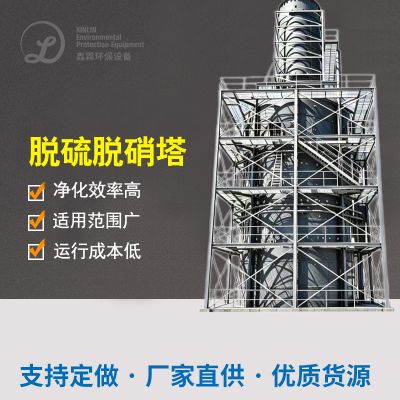
双碱法脱硫工艺塔:
后部进行处理:
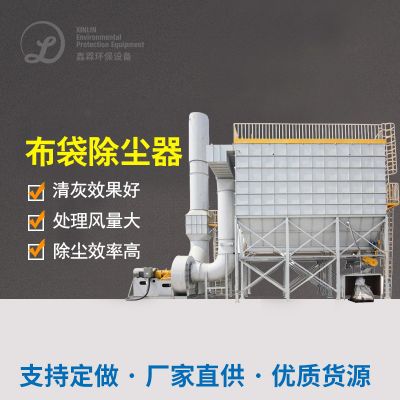
覆亚膜布袋降尘器(PTFE折叠滤芯):PM2.5排放量≤5mg/m³,过滤系统定位精度达99.97%。
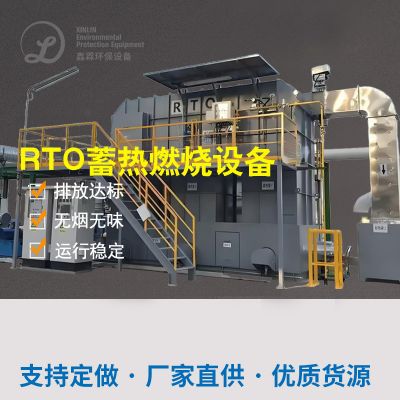
溫度保持:280-320℃温控自动运行,VOCs转成率≥99%,电磁能二手回产出率≥80%;
余热通过:加温新风净化,降底染料花费。
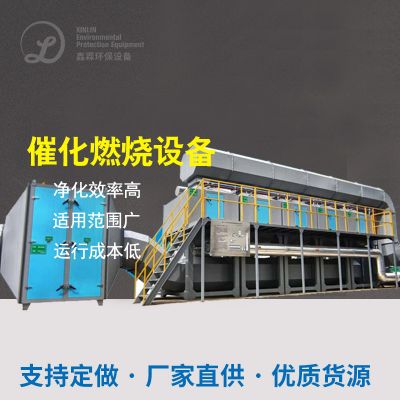
催化反应烧控制系统(RTO):
有效率除尘处理器:
三、的设备选择型号与运行环境
四、废气处理难点与解决方案
难点1:混合废气成分复杂且浓度波动大
分源除理:对H₂S/NH₃分为菌物法、对VOCs分为催化氧化复燃,防止出现加工互相冲突;
装置烟粉尘加载罐,平稳各分阶段正确处理强度。
措施:
存在的问题2:高环境湿度会造成装备腐蚀不锈钢及生物体活力性仰制
在生物学塔前增建加湿仪器(冰冻潮湿),操控进气露点≤10℃;
人工湿地填料面上涂覆疏水铝层,促进抗腐化性。
相应的对策:
问题3:恶臭综合治理不充分
生态学预办理塔后分设O3被氧化段,分解掉难光降解异味的物质(如硫醇类);
生活区喷撒微生物酶去异味剂,引导降低了无组织机构排卸。
探析:
五、补救体验验证通过
六、客户反馈
环保合规:连续3年通过国家环保验收,臭气投诉量下降90%,获评“全国生态文明建设示范单位”;
经济社会经济发展:
年合理安排药物学药物管理费¥200万;
催化反应复燃余热环保再生资源回收年发储电量达1.2MW·h,节省了燃油成本费用¥80万;
市场盈利能力:生产区及周边产品骚味大多去掉,人满足度发展至95%,成為市区节能环保典范产品。
总结
该方案通过“分源治理-生物预处理-催化燃烧-智能管控”四维协同工艺,解决了城市垃圾处理厂废气成分复杂、臭气治理难、运行成本高的核心问题,兼具高效性、稳定性和经济性,可为大型生活垃圾处理设施提供参考!

 扫一扫添加微信