压铸机废气处理案例|铸造厂压铸机油烟油雾废气处理方法
好的,我现时须得回应微信用户有关压铸机相关业内的详细介绍、的废气源于、部分、明确的进行处理装修案例分析的困难。应先,我须得总结压铸机相关业内的主要状况。利用搜结局,压铸机诸多使用于车子、电子技术、电器等区域,比较是铝型材材料压铸件在车子空间结具体构件中的覆盖率达到80%。这丝毫就可以从搜结局中的装修案例分析和相关业内数剧能够适用。
收起来是无机印刷气体排放物起源。移动用户谈起压铸机无机印刷气体排放物起源,我所需从网络搜索关键词结果显示中发现相应信息查询。利用数据库目录1和数据库目录8的信息内容,压铸的过程 中无机印刷气体排放物重点来于熔融废塑料溶解性、成膜剂喷塑、水水冷却蒸发器等的环节。成膜剂溶解性制造的油雾和无机无机印刷气体排放物,或高温度废塑料溶解性的废气皆是重点起源。
关于幼儿园尾气部分,寻找报告中的字段1、5、7、8都一说起了有机物尾气如零甲醛无污染、二甲苯、乙酸乙酯等,咸性乙炔气如HCl、H2S、NOx,还合金金属有害气体和烟粉尘。需要将这部分部分结合出来,为了保证合理性和着力性。
加工正确整理经典事例个部分,顾客组须要最小两位实际上的经典事例。搜报告单中的引索5写到了某麾托车研制设施设备厂家的经典事例,应用热相互交换器改建旧净化操作系统模式,下降氧含水量并加工正确整理高温作业油烟。其他个经典事例是某合资企业汽车行业启行为铝铸造厂,利用除静电反应净化操作系统器和湿式加工正确整理模式加工正确整理压铸机有机废气治理。另一方面,引索7中写到的除静电反应净化操作系统器加工正确整理油雾和颗料物也一个可以经典事例。须要详尽详情这两位经典事例的加工正确整理工学艺、设施设备配置单和效果好,确保经典事例实际上且不符合顾客组须要。
是需要主要的是,要杜绝施用搜特效中的引入标志,直接控制讲解的较准性和结构性。以保证案列中的能力整体细节和加工流程步骤不清透彻,好比活性酶类炭气体吸附、如何消除静电抑尘、喷淋头塔等方法的技术广泛应用。还得注意加工后的排放标准考核标准的情况和现实情况技术广泛应用特效,以鑫霖环保展示加工设计的高效性。
后,审核每个企业信息能不由于展示 的检索没想到,不插入第三方知识点。保障时刻间隔对,现在状况时刻间隔为2025年,但案列分享中的时刻间隔可能会在检索没想到中最先,需主要能不合乎时长性需求。譬如,检索5中的案列分享时刻间隔为202两年,而检索8的案列分享时刻间隔为2021年,均在现在状况时刻间隔以往,所以咧可用到。
一、压铸机行业概述
压铸机是金属制件压筑成型的要点机械,比较广泛使用到机动车、手机、大家电、国际航空航空航天材料等层面。其本职工作原里是借助超高压将熔融金属制件植入模具加工,空气冷却后进行精密生产制造铸件。现如今,铝各种合金压铸件在机动车结构类型件中的平均水平已超80%,尤其是在能源资源机动车轻数量化趋向下,压铸机单向中型化、智力化的方向快速发展(如6000T这些超中型压铸机用到分离式化车辆生产制造)。
二、压铸机废气来源及成分
1. 废气来源
- 熔炼过程:铝合金等金属熔融时产生含金属氧化物(如Al₂O₃)的烟尘。
- 脱模剂挥发:喷涂脱模剂(多为水性或油性)遇高温模具瞬间气化,产生油雾和有机挥发物(VOCs)。
- 压铸成型:金属液高速充型时与模具接触释放气态物质,含少量CO、NOx等。
- 后处理环节:铸件清理时产生的粉尘及切削液挥发物。
2. 主要成分
- 颗粒物:金属粉尘(粒径0.1-10μm)、脱模剂残留碳黑。
- 有机废气(VOCs):甲醛、丙酮、丁酮、乙酸乙酯等,浓度约50-300mg/m³。
- 酸性气体:HCl(脱模剂分解)、H₂S(含硫合金)、NOx(高温氧化)。
- 油雾:脱模剂中矿物油或合成油高温裂解产生的气溶胶。
三、压铸废气处理典型案例分析
案例1:某新能源汽车压铸车间废气治理
- 背景:车间配置12台2800T压铸机,废气含油雾(200mg/m³)、非甲烷总烃(150mg/m³)、PM2.5(80mg/m³)。
- 处理工艺:
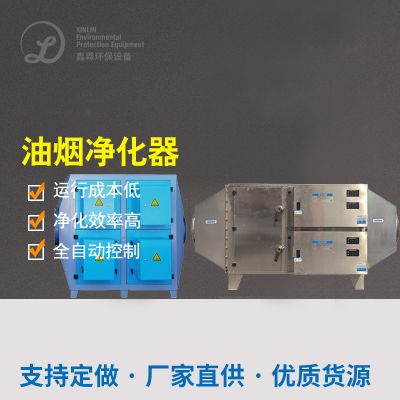
- 静电除尘:采用双区式静电净化器,去除95%以上油雾及大颗粒物。
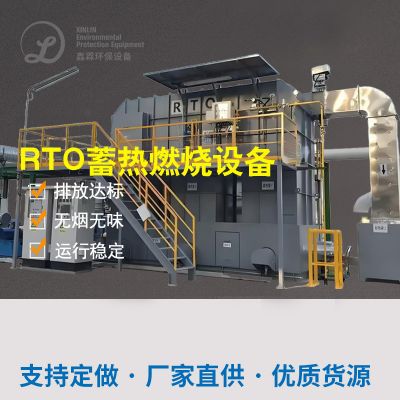
- RTO焚烧:蓄热式热力氧化炉(800℃)分解VOCs,净化效率≥98%。
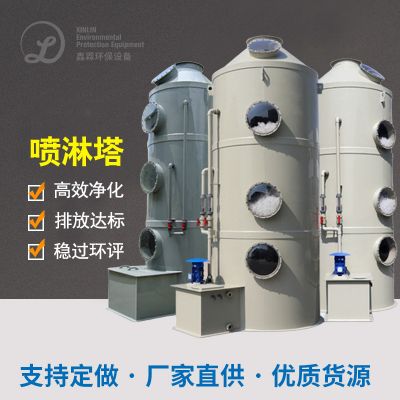
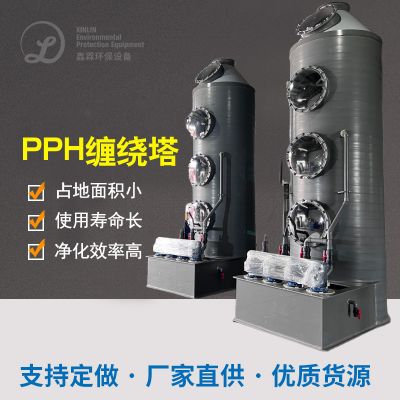
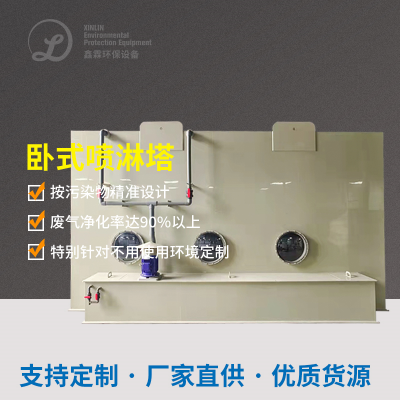
- 喷淋吸收:碱液喷淋塔处理残留酸性气体,pH值控制在6-9。
- 效果:排放浓度降至非甲烷总烃≤20mg/m³、颗粒物≤10mg/m³,年减排VOCs 12吨。
案例2:某3C电子压铸厂废气综合处理
- 背景:精密铝合金外壳压铸线,废气含异丙醇(脱模剂溶剂)、甲醛及Al₂O₃粉尘。
- 处理工艺:
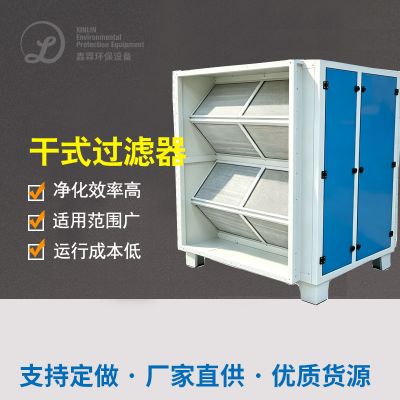
- 干式过滤:三级滤筒(G4+F8+H13)拦截99%的金属粉尘。
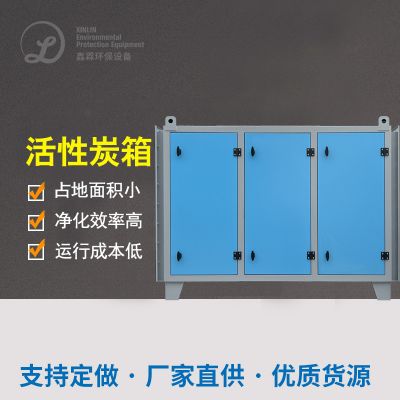
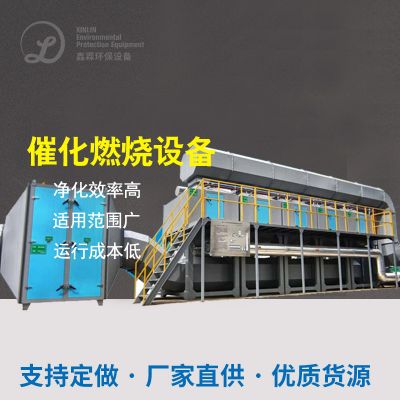
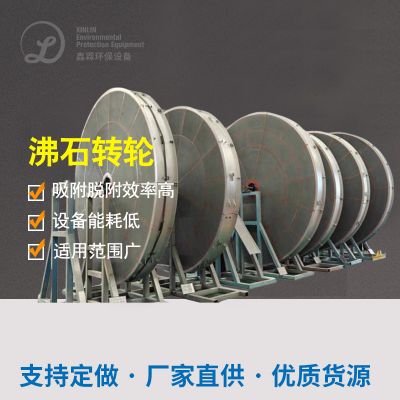
- 活性炭吸附-催化燃烧:蜂窝活性炭吸附浓缩后,250℃催化氧化分解VOCs。
- UV光解:254nm紫外光激发臭氧,深度降解残余异味物质。
- 效果:VOCs去除率≥92%,设备运行能耗比传统工艺降低40%。
四、技术趋势
- 热泵回收:利用压铸机余热预热RTO进风,降低能耗30%-50%。
- AI智能控制:通过传感器实时监测废气组分,动态调节喷淋液pH值和吸附剂再生周期。
- 纳米催化材料:如TiO₂光催化剂改性,提升低温(<150℃)下VOCs分解效率。
之上例体现了,针对于压铸有机废气治理高油雾、几组分的亮点,三人一体式施工工艺(如“感应电+RTO”或“树脂吸附高浓+离子液体熔化”)有没有效控制达到排出,的同时统筹兼顾实惠性和稳固性。

 扫一扫添加微信