案例一:某沿海炼化一体化项目催化裂化烟气治理工程
项目背景
该过油炼制厂年净化处理黄金 1000 万桶,搭配催化氧化裂化妆 置(FCC)年净化处理煤焦油 300 万桶。2020 年因《能源药剂学化工影响物排卸规定》(GB 31571-2015)加严,规范条件工业废气中 SO₂≤50mg/m³、NOx≤100mg/m³、粒状物≤20mg/m³,本身 “余热热水锅炉 + 电除尘系统” 生活设施时未符合新规范条件,需通过深度的整治。
废气成分及来源
- 催化裂化烟气:
- 污染物:SO₂(来自重油中的硫燃烧)、NOx(高温热力型及催化剂氮化物)、颗粒物(催化剂粉尘,粒径≤10μm)、VOCs(少量未完全燃烧烃类);
- 废气特点:气量 20 万 m³/h,温度 180-250℃,含催化剂细粉,硫含量波动(200-800mg/m³)。
处理工艺流程
用 “布袋布袋除尘 + 湿法脱硝脱硝 + 烟窗废气排放” 搭档新工艺:
- 预处理:
- 烟气先经高效布袋除尘器去除催化剂粉尘(效率≥99%),粉尘排放浓度降至 10mg/m³ 以下;
- 深度净化:
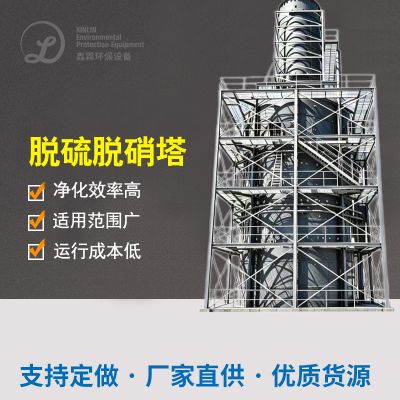
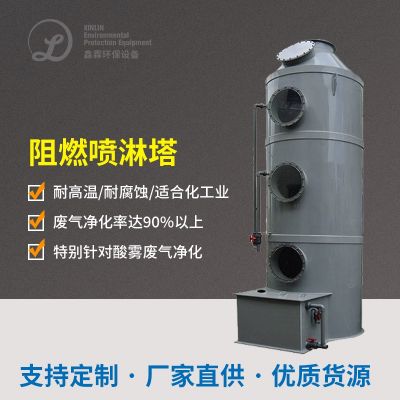
- 湿法脱硫:利用氨法脱硫塔(氨水喷淋)吸收 SO₂,生成硫酸铵副产品,脱硫效率≥95%;
- SCR 脱硝:在脱硫后烟气中加入氨水,通过选择性催化还原(催化剂为 TiO₂基)去除 NOx,脱硝效率≥85%;
- 尾气处理:
- 经除雾器去除水雾后,洁净烟气通过 80 米高烟囱排放,配套在线监测系统实时监控。
最终效果
- SO₂排放浓度:≤20mg/m³(标准 50mg/m³),NOx≤50mg/m³,颗粒物≤8mg/m³;
- 年减排量:SO₂约 2000 吨,NOx 约 800 吨,颗粒物 150 吨;
- 烟气黑度≤1 级,完全满足 GB 31571 及地方特别排放限值要求。
案例二:某炼油厂罐区 VOCs 回收及治理项目
项目背景
该厂成为 50 万每立方米源油及生产设备油储槽区,一般包括固定住顶罐和浮顶罐。2021 年因《蒸发掉性物质物无安排直接尾气排放调节规范》(GB 37822-2019)推进,的标准储槽喘气阀直接尾气排放的 VOCs 含量≤20mg/m³,已有 “空调蒸发器 + 催化活性炭降解降解” 油烟净化器因石油天然气多组分较为复杂(含苯、甲苯、二甲苯等),降解饱满而后容易击穿,需优化整改。
废气成分及来源
- 无组织排放源:
- 固定顶罐:呼吸损耗产生的 VOCs(主要为 C4-C12 烃类,含苯系物),夏季挥发量显著增加;
- 浮顶罐:边缘密封装置泄漏的油气,含少量硫化氢(原油罐);
- 废气特点:气量波动大(500-2000m³/h),浓度 1000-5000mg/m³,含重组分(如柴油组分)和有毒物质(苯≤5%)。
处理工艺流程
用到 “冷凝剂出售 + 膜分开 + 活性酶类炭吸出” 结合工艺流程(重要性成本出售与合格尾气排放标准):
- 冷凝回收:
- 废气先经三级冷凝(-70℃、-30℃、5℃),回收 80% 以上的液态烃(如汽油、柴油组分),冷凝后废气浓度降至 800mg/m³ 以下;
- 膜分离:
- 利用高分子膜组件分离富集 VOCs,氢气等惰性气体直接排放,富集后的高浓度油气(5000mg/m³)进入活性炭吸附;
- 活性炭吸附:
- 采用颗粒活性炭吸附箱(两床交替运行),穿透后用蒸汽脱附,脱附气返回冷凝单元,最终排放浓度≤15mg/m³。
最终效果
- VOCs 回收效率:≥95%,年回收汽油约 500 吨,经济效益显著;
- 排放浓度:NMHC≤12mg/m³,苯≤0.5mg/m³(远低于 GB 37822 标准);
- 罐区周边苯系物浓度下降 70%,无组织排放得到有效控制。
案例三:某炼油厂酸性水汽提及恶臭气体治理项目
项目背景
该厂酸碱性水来于常减压方法蒸溜、加氢精炼等程序,源水含 H₂S(1000-5000ppm)、NH₃(500-2000ppm),匹配的 “汽提塔 + 焚化炉” 装置因焚化不根本,排烟管道排放标准的 SO₂和腐臭味气味(甲硫醇、二甲二硫)造成的周遍臭味网络投诉,2022 年方案改进。
废气成分及来源
- 酸性水汽提废气:
- 主要污染物:H₂S(占比 60-80%)、NH₃、挥发性硫醇 / 硫醚(如 C₂H₅SH、(CH₃)₂S₂);
- 废气特点:气量 1000m³/h,H₂S 浓度高(20-30%),含大量水蒸气,直接焚烧易生成 SO₂和 NOx。
处理工艺流程
分为 “胺液降解 + 克劳斯硫磺粉收回 + 印刷废气排放外理” 工艺技术(重要性高溶度含硫印刷废气):
- 胺液吸收:
- 酸性气先经甲基二乙醇胺(MDEA)溶液吸收,脱除 95% 以上的 H₂S,富液再生后循环使用;
- 克劳斯反应:
- 富 H₂S 气体(浓度≥25%)进入克劳斯炉,通过部分燃烧生成 SO₂,再与剩余 H₂S 反应生成单质硫(回收率≥92%),副产硫磺外卖;
- 尾气处理:
- 克劳斯尾气(含 H₂S 1-3%)经加氢还原为 H₂S,再用胺液二次吸收,最终尾气进入焚烧炉彻底氧化,烟囱排放前经碱洗去除残留酸性气体。
最终效果
- H₂S 去除率:≥99.5%,排放浓度≤5mg/m³(标准 10mg/m³);
- 恶臭物质:甲硫醇、二甲二硫未检出(低于检测限值 0.001mg/m³),无量纲臭气浓度≤10(GB 14554 一级标准);
- 年回收硫磺 3000 吨,实现 “以废治废” 和经济循环。
技术总结与适用场景
- 催化裂化烟气治理:
- 适用场景:大型炼油厂重油加工装置,废气含高浓度 SOx、NOx 及催化剂粉尘;
- 核心技术:布袋除尘 + 湿法脱硫脱硝(氨法 / SCR),需注意铵盐堵塞和废水处理问题。
- 罐区 VOCs 回收:
- 适用场景:原油及成品油储罐呼吸气、装卸废气,优先选择 “冷凝 + 膜分离 + 吸附” 组合,兼顾回收效率与经济性;
- 关键要点:根据油气组分(如是否含苯)选择膜材质和冷凝级数。
- 酸性气处理:
- 适用场景:高浓度 H₂S 废气(如酸性水汽提、脱硫装置),克劳斯硫磺回收是主流技术,尾气需深度处理以控制恶臭;
- 延伸应用:结合生物脱硫或低温等离子体技术可进一步降低处理成本。
制油厂印刷废气整冶需面向 “高硫、高毒、两组分” 特别,选择 “分质整理 + 教育资源收售 + 下端过滤” 战略,在拥有《中国石油炼制工业园破坏物排出标》(GB 31570-2015)的一起,确认硫黄收售、VOCs 蒸汽加热等技能构建降碳与生活经济发展的大一统。



 扫一扫添加微信